

Paslanmaz Yüzeyde Ra Değeri ve Kabul Ölçütleri Nasıl Belirlenir?
- Blog
- Paslanmaz Yüzeyde Ra Değeri ve Kabul Ölçütleri Nasıl Belirlenir?
Paslanmaz Yüzeyde Ra Değeri ve Kabul Ölçütleri Nasıl Belirlenir?
İçindekiler
- Ra Değeri Nedir?
- Yüzey Pürüzlülüğünün Hijyen ve Korozyona Etkisi
- Yüzey Bitiş Türleri
- Ölçüm Yöntemi ve Cihaz Seçimi
- Ölçüm Noktası ve Örnekleme
- Kabul Ölçütlerinin Belirlenmesi
- Kaynak Bölgesi ve Isı Etkili Bölge
- Elektropolisaj ve Mekanik Parlatma Farkı
- Ölçüm Kayıtları ve Raporlama
- Sonuç
Paslanmaz çelik yüzeyinin pürüzlülüğü, hem temizlenebilirliği hem de korozyon davranışını etkileyen temel bir özelliktir. Bu nedenle yüzey bitişi, yalnızca görünüm değil, işlevsel bir gereksinim olarak tanımlanmalıdır. Pürüzlülük ölçütü ve kabul kriteri, bu gereksinimin ölçülebilir karşılığıdır.
Ra Değeri Nedir?
Ra, yüzey profilinin ortalama sapmasını ifade eden yaygın bir pürüzlülük parametresidir. Yüzeyin ortalama çizgisinden sapmaların mutlak değerlerinin ortalaması olarak tanımlanır. Değer ne kadar küçükse yüzey o kadar düzgündür.
Ra tek başına bir yüzeyin tüm özelliklerini anlatmaz; ancak yaygın olarak kullanılan ve karşılaştırma yapmayı kolaylaştıran bir ölçüdür.
Ra, yüzey profilinin ortalama sapmasını ifade eden yaygın bir pürüzlülük parametresidir. Yüzeyin ortalama çizgisinden sapmaların mutlak değerlerinin ortalaması olarak tanımlanır. Değer küçüldükçe yüzey daha düzgündür ve bu da hijyen ile korozyon açısından genellikle daha olumlu bir durum anlamına gelir.
Ra tek başına bir yüzeyin tüm özelliklerini anlatmaz; ancak yaygın olarak kullanılan ve karşılaştırma yapmayı kolaylaştıran bir ölçüdür. Aynı Ra değerine sahip iki yüzeyin görünümü ve yapısı farklı olabilir. Bu nedenle Ra, diğer yüzey bilgileriyle birlikte okunmalıdır.
Yüzey Pürüzlülüğünün Hijyen ve Korozyona Etkisi
Pürüzlü bir yüzeyde, mikro çukurlar kirliliğin ve mikroorganizmaların tutunduğu alanlar oluşturur. Bu alanlar, temizlik kimyasallarının etkisini sınırlayabilir. Bu nedenle hijyenik uygulamalarda düşük pürüzlülük önemli bir kriterdir.
Korozyon açısından da pürüzlülük, pasif tabakanın düzgün oluşmasını etkiler. Aşırı pürüzlü yüzeylerde yerel korozyon başlangıç noktaları daha kolay oluşabilir.
Pürüzlü bir yüzeyde mikro çukurlar, kirliliğin ve mikroorganizmaların tutunduğu alanlar oluşturur. Bu alanlar, temizlik kimyasallarının etkisini sınırlayabilir ve temizlik sonrasında bile kalıntı bırakabilir. Bu nedenle hijyenik uygulamalarda düşük pürüzlülük önemli bir kriterdir.
Korozyon açısından da pürüzlülük, pasif tabakanın düzgün oluşmasını etkiler. Aşırı pürüzlü yüzeylerde yerel korozyon başlangıç noktaları daha kolay oluşabilir. Yüzeyde biriken kirlilik ile pürüzlülük birlikte etki ettiğinde, korozyon riski katlanarak artabilir.
Yüzey pürüzlülüğü ile hijyen arasındaki ilişki, sadece görünüm açısından değil, temizlik ekibinin deneyimi açısından da önemlidir. Pürüzlü bir yüzeyde kirin ne kadar tutunduğunu gözle görmek zordur ve bu nedenle temizlik zamanında bitmiş gibi görünse bile kalıntı kalabilir.
Yüzey Bitiş Türleri
Paslanmaz çelik yüzeyler; haddelenmiş, taşlanmış, fırçalanmış, parlatılmış ve elektropolisaj ile işlenmiş gibi farklı bitişlerde üretilir. Her bitiş türü, farklı bir pürüzlülük aralığı ve farklı bir görünüm sağlar. Bitiş türü, uygulamanın gereksinimine göre seçilmelidir.
Bitiş türünün seçimi, satın alma şartnamesinde açıkça tanımlanmalıdır. Sadece "parlak" ya da "mat" gibi genel ifadeler, ölçülebilir bir kabul kriteri sağlamaz.
Paslanmaz çelik yüzeyler; haddelenmiş, taşlanmış, fırçalanmış, parlatılmış ve elektropolisaj ile işlenmiş gibi farklı bitişlerde üretilir. Her bitiş türü farklı bir pürüzlülük aralığı ve farklı bir görünüm sağlar. Bitiş türü, uygulamanın gereksinimine göre seçilmelidir ve bu seçim sonradan değiştirilmesi zor olan bir karardır.
Bitiş türünün seçimi satın alma şartnamesinde açıkça tanımlanmalıdır. Sadece parlak ya da mat gibi genel ifadeler ölçülebilir bir kabul kriteri sağlamaz. Şartnamede yüzey bitişi için hem tür hem de ölçülebilir bir pürüzlülük sınırı yer almalıdır.
Bitiş seçimi, bakım kolaylığı açısından da değerlendirilmelidir. Bazı bitişler kolay temizlenirken, bazıları izleri daha çok gösterir ve düzenli parlatma gerektirir. Bu fark, tesisin uzun dönem işletme maliyetini doğrudan etkiler ve seçim yapılırken dikkate alınmalıdır.
Ölçüm Yöntemi ve Cihaz Seçimi
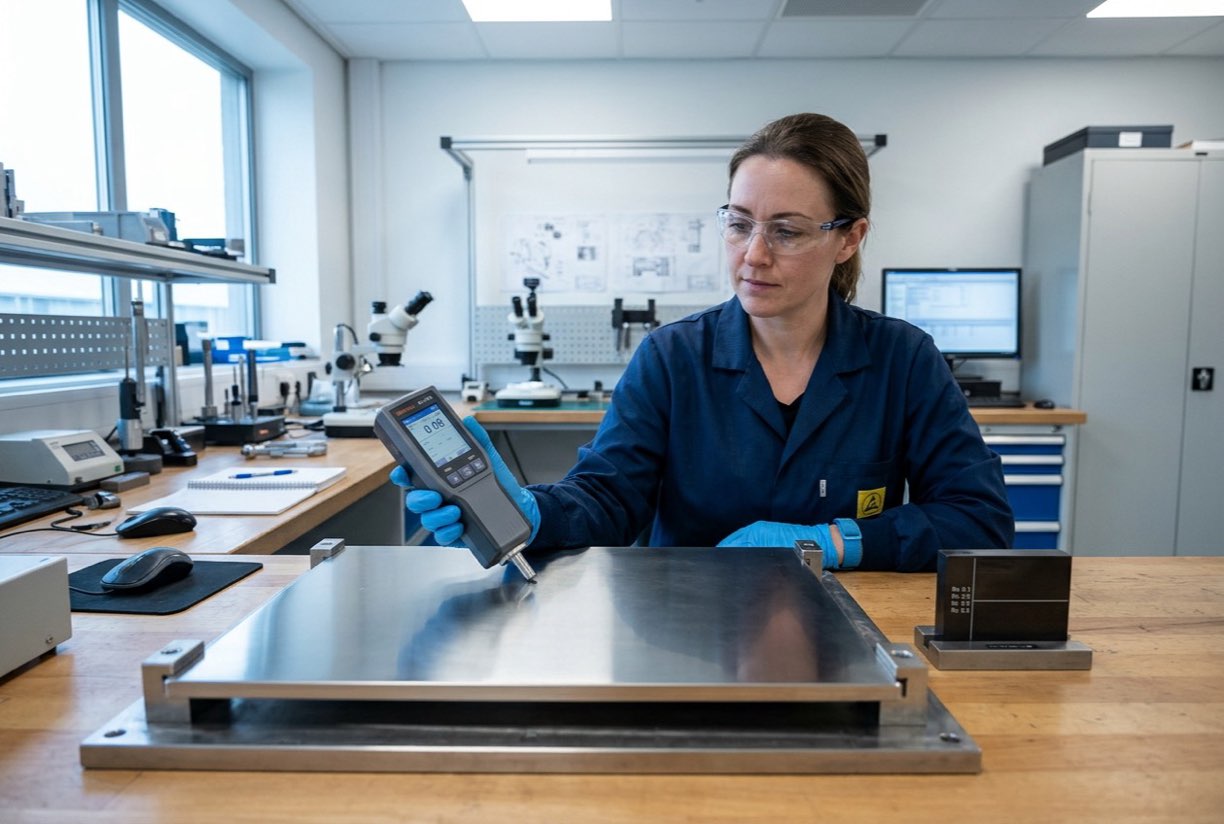
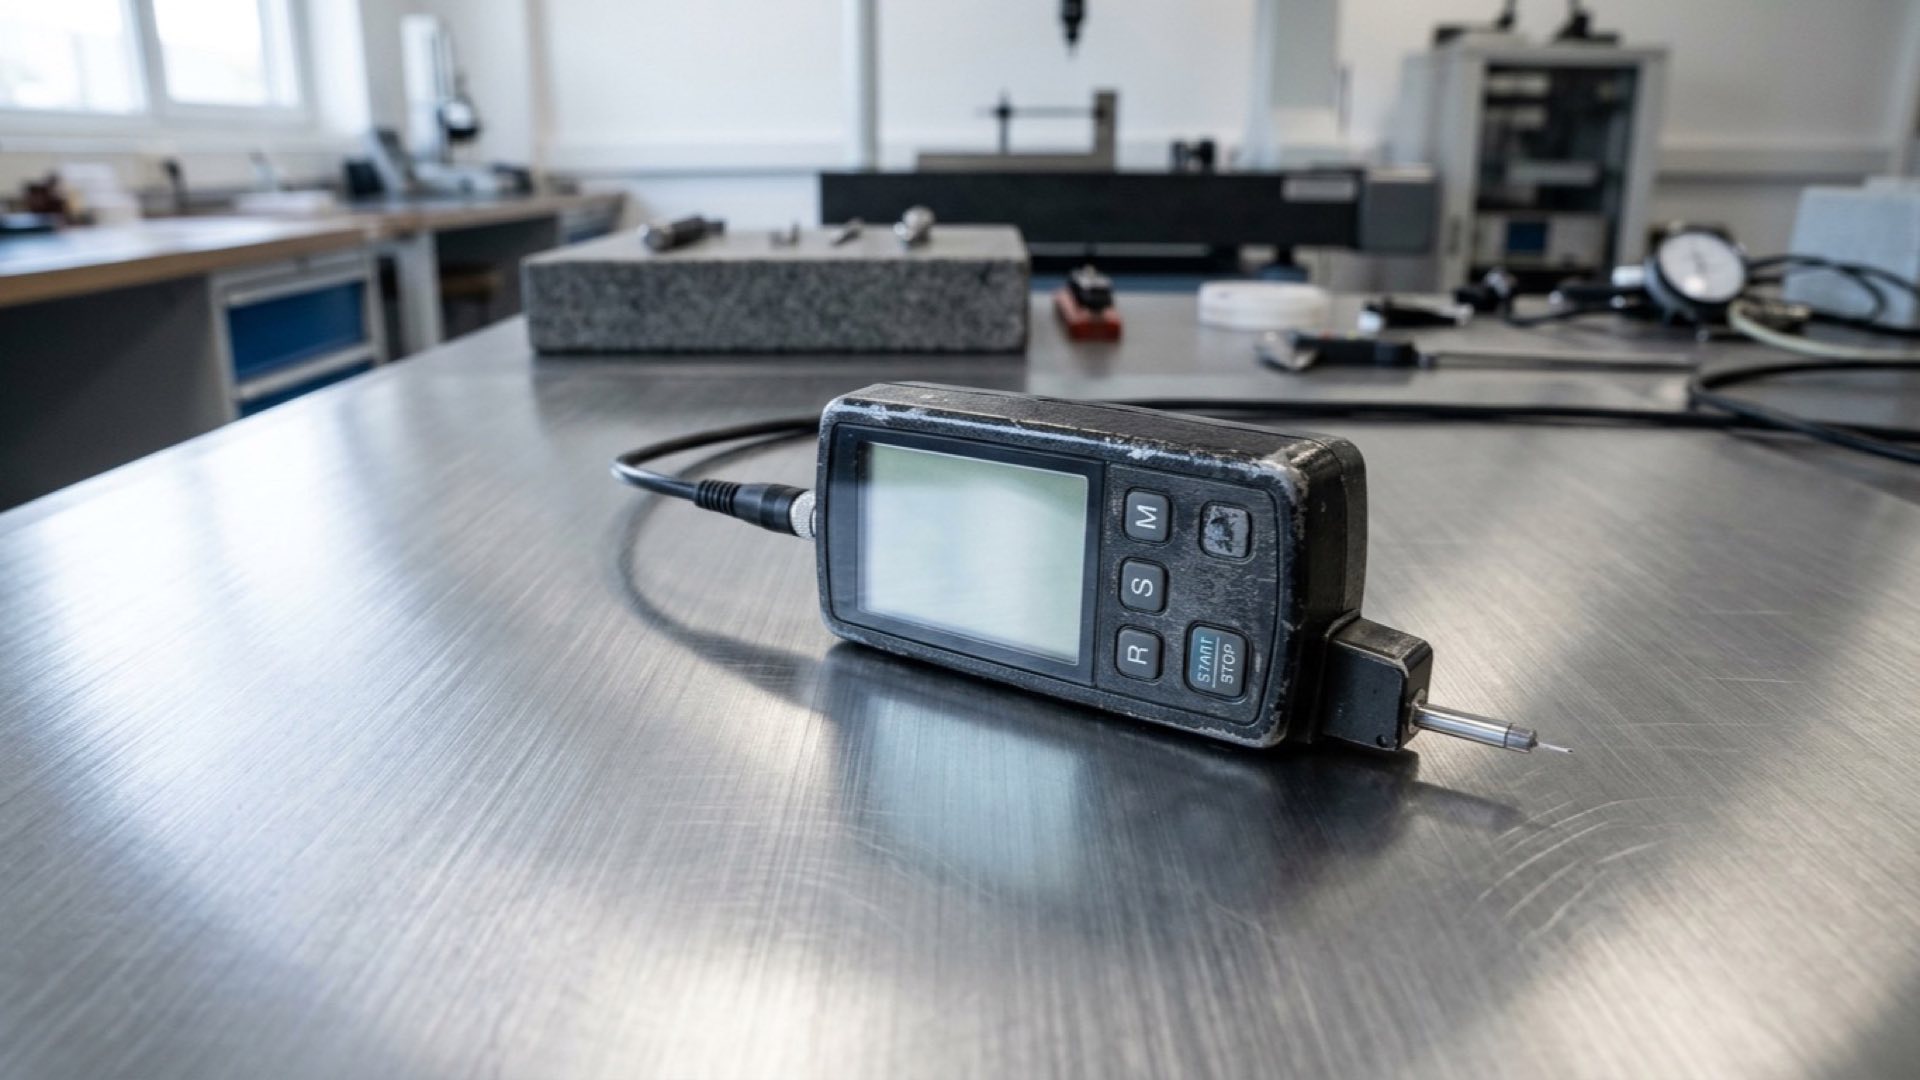
Ra ölçümü, yüzey pürüzlülük cihazı ile yapılır. Cihazın ölçüm aralığı, uç geometrisi ve kalibrasyonu, sonucun güvenilirliğini belirler. Cihazın kalibrasyon belgesi güncel olmalıdır.
Ölçüm yönü de önemlidir. Yüzeyin haddeleme ya da işleme yönüne göre yapılan ölçümler farklı sonuç verebilir. Ölçüm yönü, prosedürde belirtilmelidir.
Ra ölçümü yüzey pürüzlülük cihazı ile yapılır. Cihazın ölçüm aralığı, uç geometrisi ve kalibrasyonu sonucun güvenilirliğini belirler. Cihazın kalibrasyon belgesi güncel olmalı ve ölçüm öncesinde cihaz referans bir numune ile kontrol edilmelidir.
Ölçüm yönü de önemlidir. Yüzeyin haddeleme ya da işleme yönüne göre yapılan ölçümler farklı sonuç verebilir. Ölçüm yönü prosedürde belirtilmeli ve her ölçümde aynı yönde alınmalıdır. Aksi halde farklı ölçümler birbirine karşılaştırılamaz hale gelir.
Cihaz seçiminde, ölçümün yapılacağı parçanın şekli de dikkate alınmalıdır. Dar kanallar, köşeler ve küçük parçalar için özel uç geometrisi olan cihazlar gerekebilir. Standart bir cihazın bu tür yerlerde ölçüm yapamaması, sonucun eksik kalmasına yol açabilir.
Ölçüm Noktası ve Örnekleme
Ölçüm noktaları, yüzeyi temsil edecek şekilde seçilmelidir. Kaynak dikişleri, köşeler ve ölü bölgeler gibi özel alanlar, ayrı ölçüm noktaları olarak değerlendirilmelidir. Bir parçada tek bir ölçüm yeterli kabul edilmemelidir.
Örnekleme sıklığı ve nokta sayısı, parçanın büyüklüğüne ve kritikliğine göre planlanmalıdır. Bu yazıda sabit bir örnekleme planı verilmemektedir.
Ölçüm noktaları, yüzeyi temsil edecek şekilde seçilmelidir. Kaynak dikişleri, köşeler ve ölü bölgeler gibi özel alanlar ayrı ölçüm noktaları olarak değerlendirilmelidir. Bir parçada tek bir ölçüm yeterli kabul edilmemelidir, çünkü tek bir noktanın sonucu tüm yüzeyi temsil etmeyebilir.
Örnekleme sıklığı ve nokta sayısı, parçanın büyüklüğüne ve kritikliğine göre planlanmalıdır. Bu yazıda sabit bir örnekleme planı verilmemektedir. Yüksek riskli yüzeylerde daha sık ve daha yoğun bir örnekleme yapılması, sonucun güvenilirliğini artırır.
Kabul Ölçütlerinin Belirlenmesi
Ra kabul sınırı, uygulamanın temizlik gereksinimi, malzeme sınıfı, bitiş türü ve ilgili standart dikkate alınarak belirlenmelidir. Sınır, proje şartnamesinde sayısal olarak yazılmalıdır. Bu yazıda sabit bir Ra değeri önerilmemektedir.
Kabul ölçütü, ölçüm belirsizliği ve ölçüm yöntemi ile birlikte tanımlanmalıdır. Sınıra çok yakın değerlerde, ölçümün tekrarlanması ya da ek kontrol gerekebilir.
Ra kabul sınırı, uygulamanın temizlik gereksinimi, malzeme sınıfı, bitiş türü ve ilgili standart dikkate alınarak belirlenmelidir. Sınır, proje şartnamesinde sayısal olarak yazılmalıdır. Bu yazıda sabit bir Ra değeri önerilmemektedir ve değer her proje için ayrıca tanımlanmalıdır.
Kabul ölçütü, ölçüm belirsizliği ve ölçüm yöntemi ile birlikte tanımlanmalıdır. Sınıra çok yakın değerlerde ölçümün tekrarlanması ya da ek kontrol yapılması gerekebilir. Bu tür bir kural önceden yazılmadığında, kabul kararı tartışmalı hale gelir.
Kabul ölçütünün yazılı olması, hem üretici hem de alıcı için bir güvence sağlar. Ölçüm sonucu bu ölçütün dışında kalırsa, düzeltme ya da yeniden işlem talebi net bir dayanakla yapılabilir. Belirsiz bir ölçüt ise tarafların farklı yorumlar yapmasına yol açar.
Kaynak Bölgesi ve Isı Etkili Bölge
Kaynak dikişi ve ısı etkili bölge, ana malzemeden farklı bir yüzey özelliği gösterebilir. Renk değişimi, oksitlenme ve pürüzlülük artışı bu bölgelerde görülebilir. Bu nedenle kaynak bölgesi, ayrı bir kabul ölçütü ile değerlendirilmelidir.
Kaynak sonrası yüzeyin işlenmesi, bu bölgenin pürüzlülüğünü düşürmek için kullanılır. İşlem sonrası ölçüm, sonucu doğrular.
Kaynak dikişi ve ısı etkili bölge, ana malzemeden farklı bir yüzey özelliği gösterebilir. Renk değişimi, oksitlenme ve pürüzlülük artışı bu bölgelerde görülebilir. Bu nedenle kaynak bölgesi, ayrı bir kabul ölçütü ile değerlendirilmelidir ve ana malzemenin değeri bu bölgeye uygulanmamalıdır.
Kaynak sonrası yüzeyin işlenmesi, bu bölgenin pürüzlülüğünü düşürmek için kullanılır. İşlem sonrası ölçüm sonucu doğrular. İşlemin etkisi yeterli değilse, farklı bir zımparalama ya da parlatma yöntemi denenebilir ve sonuç yeniden ölçülür.
Kaynak bölgesi ölçümünde, ölçüm noktası kaynak dikişinin tam üzerine mi yoksa dikişin yanına mı konacağı da kararlaştırılmalıdır. Bu seçimin ne olduğu ve neden yapıldığı kayıtta belirtilmelidir, çünkü ölçüm sonucu bu konuma göre anlamlı biçimde değişebilir.
Elektropolisaj ve Mekanik Parlatma Farkı
Mekanik parlatma, yüzeyde yönlü çizikler bırakabilir ve ölçülen Ra değerini belirli bir yönde etkileyebilir. Elektropolisaj ise yüzeyi kimyasal ve elektrokimyasal olarak düzeltir; mikro çıkıntıları azaltır ve yüzeyi daha homojen hale getirir.
İki yöntemin ölçüm sonuçları aynı şekilde yorumlanmamalıdır. Yüzeyin hangi yöntemle işlendiği, ölçüm kaydında belirtilmelidir.
Mekanik parlatma, yüzeyde yönlü çizikler bırakabilir ve ölçülen Ra değerini belirli bir yönde etkileyebilir. Elektropolisaj ise yüzeyi kimyasal ve elektrokimyasal olarak düzeltir; mikro çıkıntıları azaltır ve yüzeyi daha homojen hale getirir. Bu nedenle iki yöntemin sonuçları aynı şekilde yorumlanmamalıdır.
Yüzeyin hangi yöntemle işlendiği ölçüm kaydında belirtilmelidir. Bir parçanın elektropolisajdan sonra ölçülen Ra değeri ile mekanik parlatmadan sonra ölçülen değeri, aynı kabul kuralına göre değerlendirilmemelidir. Yöntem bilgisi eksik bir kayıt, sonucun anlamını belirsiz bırakır.
Ölçüm Kayıtları ve Raporlama
Her ölçüm; parça tanımı, ölçüm noktası, yön, cihaz ve kalibrasyon bilgisi, sonuç ve kabul durumu ile kayda geçirilmelidir. Ölçüm raporu, yüzey bitiş kaydıyla birlikte proje teslim dosyasına eklenmelidir.
Kayıtlar, ileride çıkabilecek hijyen ya da korozyon sorunlarında geriye dönük değerlendirme için saklanmalıdır.
Her ölçüm; parça tanımı, ölçüm noktası, yön, cihaz ve kalibrasyon bilgisi, sonuç ve kabul durumu ile kayda geçirilmelidir. Ölçüm raporu, yüzey bitiş kaydıyla birlikte proje teslim dosyasına eklenmelidir. Bu bütünlük, sonradan bir denetimde ölçümün nasıl yapıldığının anlaşılmasını sağlar.
Kayıtlar, ileride çıkabilecek hijyen ya da korozyon sorunlarında geriye dönük değerlendirme için saklanmalıdır. Bir sorun çıktığında, o yüzeyin hangi Ra değerine sahip olduğu ve bu değerin hangi tarihte ölçüldüğü hemen görülebilmelidir.
Ölçüm kayıtlarının dijital ortamda tutulması, arama ve karşılaştırma işlemlerini kolaylaştırır. Ancak kayıtların değiştirilememesi ve yedeklenmesi için gerekli önlemler de alınmalıdır. Aynı parçanın farklı tarihlerde yapılan ölçümleri yan yana görülebildiğinde, yüzeyin zaman içindeki durumu da izlenebilir.
Sonuç
Paslanmaz yüzeyde Ra değeri ve kabul ölçütleri, uygulamanın hijyen ve korozyon gereksinimlerinden başlayarak belirlenir. Net bir bitiş tanımı, doğru ölçüm yöntemi, temsil edici ölçüm noktaları, kaynak bölgesinin ayrı değerlendirilmesi ve düzenli kayıt ile kabul süreci güvenilir hale gelir.
SS Proje, paslanmaz çelik imalat ve yüzey işlemlerinde kalite kontrol süreçlerinin uygulanmasında destek verir. Ra sınırları ve kabul ölçütleri, her proje için proje şartnamesi ve yetkili mühendis değerlendirmesiyle belirlenmelidir.
Paslanmaz yüzeyde Ra değeri ve kabul ölçütleri, uygulamanın hijyen ve korozyon gereksinimlerinden başlayarak belirlenir. Net bir bitiş tanımı, doğru ölçüm yöntemi, temsil edici ölçüm noktaları, kaynak bölgesinin ayrı değerlendirilmesi ve düzenli kayıt ile kabul süreci güvenilir hale gelir.
SS Proje, paslanmaz çelik imalat ve yüzey işlemlerinde kalite kontrol süreçlerinin uygulanmasında destek vermektedir. Ra sınırları ve kabul ölçütleri her proje için proje şartnamesi ve yetkili mühendis değerlendirmesiyle belirlenmelidir.
Sonuç olarak, yüzey kalitesi tek bir parametreyle değil, bitiş türü, ölçüm yöntemi, kabul kriteri ve kayıt bütünlüğünün birlikte değerlendirilmesiyle sağlanır. Bu bütüncül yaklaşım, paslanmaz yüzeyin hem hijyen hem de korozyon açısından beklenen performansı göstermesini mümkün kılar.