

Tank Üretiminde Kaynak Süresi ve Malzeme Israfı Nasıl Azaltılır?
- Blog
- Tank Üretiminde Kaynak Süresi ve Malzeme Israfı Nasıl Azaltılır?
Tank Üretiminde Kaynak Süresi ve Malzeme Israfı Nasıl Azaltılır?
İçindekiler
- Tank İmalatında Kaynak ve Malzeme Neden Birlikte Düşünülmelidir?
- Malzeme Planlamasında Kesim Optimizasyonu
- Levha Boyutu ve Parça Yerleşimi
- Kaynak Yönteminin Seçimi
- Ön Hazırlık ve Ağız Açısı
- Kaynak Sırası ve Çarpılma Kontrolü
- Yeniden İşlemenin Maliyeti
- Kaynakçı Yetkinliği ve Prosedür
- İzleme ve Kayıt
- Sonuç
Tank imalatında kaynak süresi ve malzeme kaybı, birbirine bağlı iki maliyet kalemidir. Hatalı kesim, gereksiz dikiş ya da tekrar kaynak yapılması hem zamanı hem de malzemeyi boşa harcar. Bu nedenle verimlilik, imalat başlamadan önce planlama ile sağlanır.
Tank İmalatında Kaynak ve Malzeme Neden Birlikte Düşünülmelidir?
Malzeme seçimi, kesim planı ve kaynak yöntemi birbirini etkiler. Kalın bir levhanın kaynağı daha uzun sürer ve daha fazla ön hazırlık gerektirir. İnce bir levha ise çarpılmaya yatkındır ve daha dikkatli kontrol ister.
Bu nedenle maliyet analizi, yalnızca levha fiyatına değil, toplam işçilik ve yeniden işleme riskine de bakmalıdır.
Tank imalatında kaynak süresi ve malzeme kaybı, birbirine bağlı iki maliyet kalemidir. Hatalı kesim, gereksiz dikiş ya da tekrar kaynak yapılması hem zamanı hem de malzemeyi boşa harcar. Bu nedenle verimlilik, imalat başlamadan önce yapılan planlama ile sağlanır ve sonradan düzeltilmesi zor olan kararlar bu aşamada verilir.
Malzeme seçimi, kesim planı ve kaynak yöntemi birbirini etkiler. Kalın bir levhanın kaynağı daha uzun sürer ve daha fazla ön hazırlık gerektirir. İnce bir levha ise çarpılmaya yatkındır ve daha dikkatli kontrol ister. Bu nedenle maliyet analizi, yalnızca levha fiyatına değil, toplam işçilik ve yeniden işleme riskine de bakmalıdır.
Malzeme Planlamasında Kesim Optimizasyonu
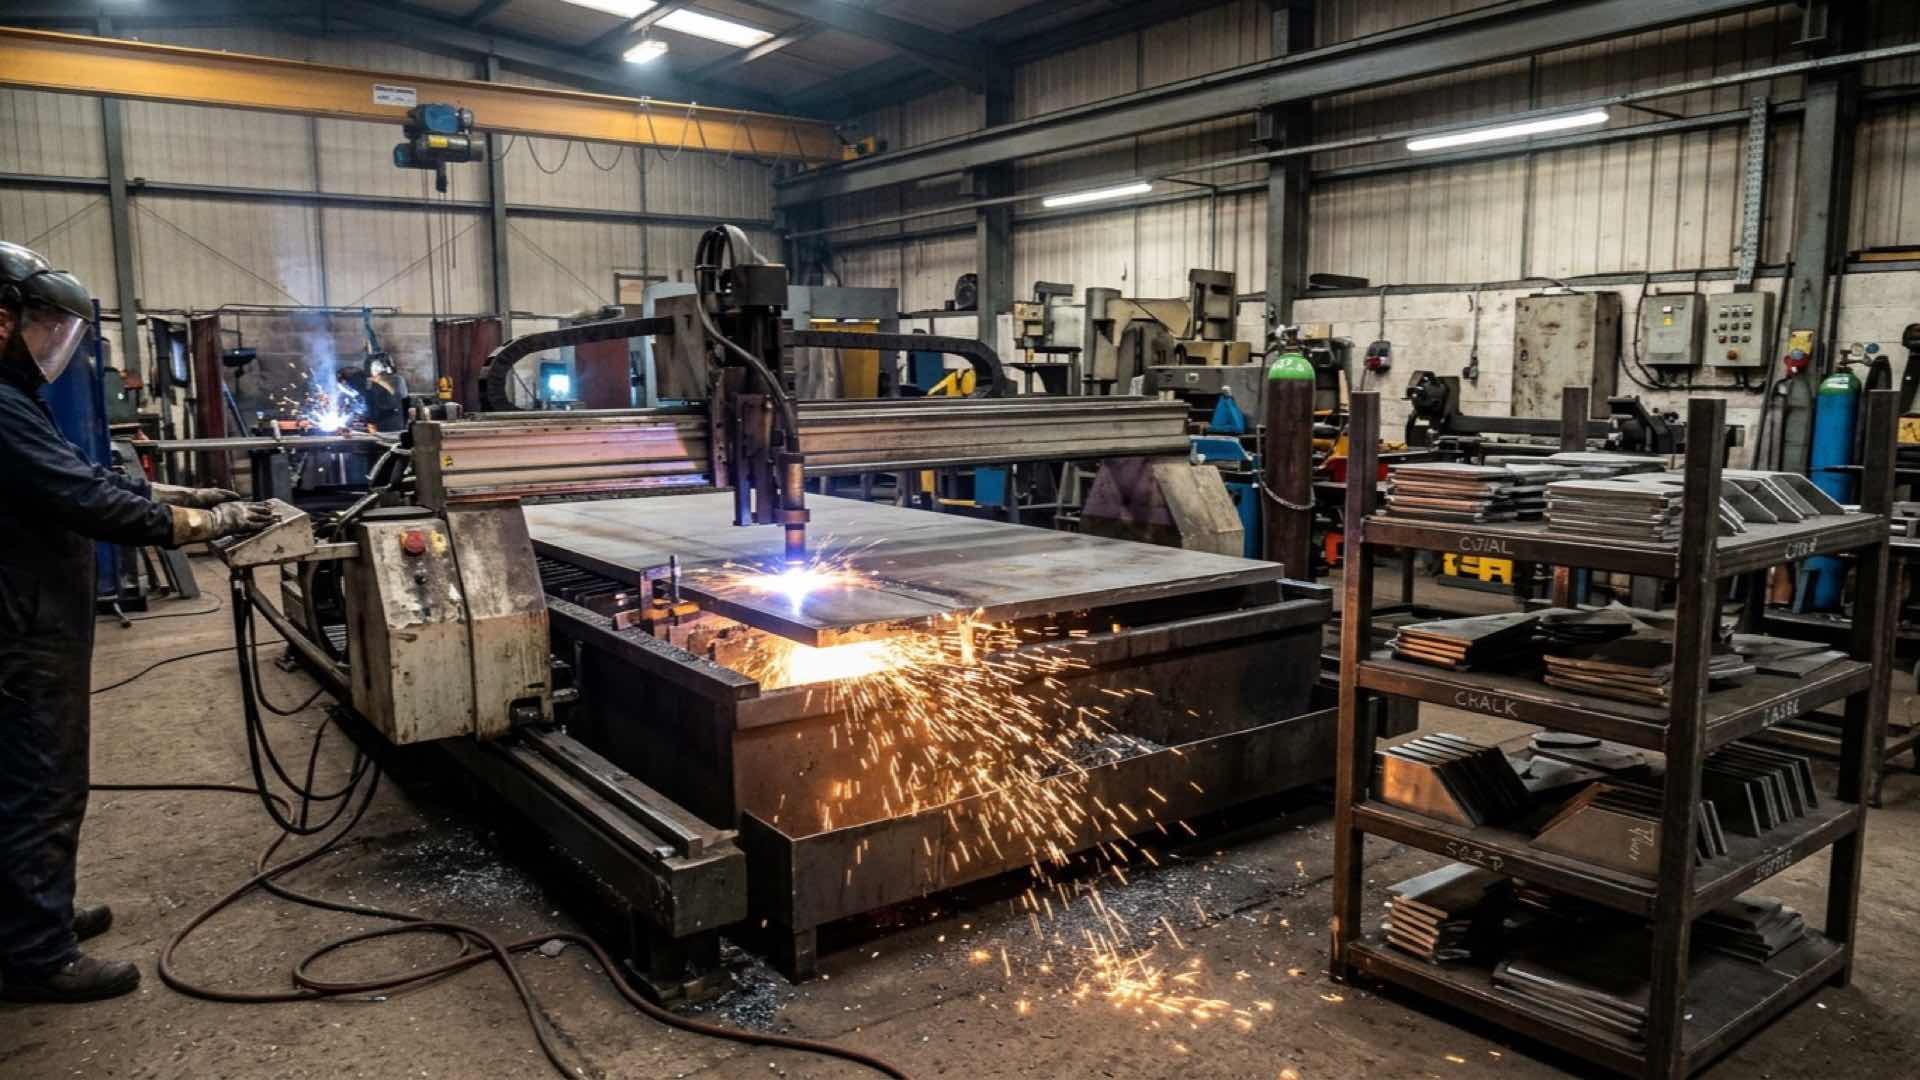
Kesim planı, levhadan en az fireyle parça çıkarmak için hazırlanmalıdır. Parçaların yerleşimi, yazılımla ya da deneyimli bir planlama ile yapılabilir. Her parçanın yönü ve boyutu, levhanın haddeleme yönü de göz önünde bulundurularak seçilmelidir.
Plan, üretim sırasında değişen ölçüler için de esneklik bırakmalıdır. Son anda yapılan değişiklikler, hem fire hem de zaman kaybına yol açar.
Kesim planı, levhadan en az fireyle parça çıkarmak için hazırlanmalıdır. Parçaların yerleşimi yazılımla ya da deneyimli bir planlamacıyla yapılabilir. Her parçanın yönü ve boyutu, levhanın haddeleme yönü de göz önünde bulundurularak seçilmelidir, çünkü yanlış yön, kaynak sırasında gerilme ve çatlak riskini artırabilir.
Plan, üretim sırasında değişen ölçüler için de esneklik bırakmalıdır. Son anda yapılan değişiklikler, hem fire hem de zaman kaybına yol açar. Kesim planı yazılı olarak hazırlanmalı, kullanılan levha sayısı ve fire oranı her iş emrinde kayda geçirilmelidir.
Plan hazırlandıktan sonra, kesim öncesinde bir kontrol yapılmalıdır. Levha üzerinde işaretlenen çizgilerin plana uygunluğu ve kesim makinesinin ayarları doğrulanmalıdır. Yanlış işaretlenmiş bir levha, fazladan kesim ve fire demektir ve bu hata en kolay bu aşamada önlenebilir.
Levha Boyutu ve Parça Yerleşimi
Tank gövdesi ve başları için levha boyutu seçilirken, mümkün olduğunca az birleşim dikişi oluşturacak bir düzen hedeflenmelidir. Daha az dikiş, hem kaynak süresini hem de muayene yükünü azaltır.
Ancak dikişlerin konumu da önemlidir. Yüksek gerilme ya da yoğun kontrol gerektiren bölgelerde dikişin yerleşimi, tasarım şartnamesine uygun olmalıdır.
Tank gövdesi ve başları için levha boyutu seçilirken, mümkün olduğunca az birleşim dikişi oluşturacak bir düzen hedeflenmelidir. Daha az dikiş, hem kaynak süresini hem de muayene yükünü azaltır. Ancak dikişlerin konumu da önemlidir; yüksek gerilme ya da yoğun kontrol gerektiren bölgelerde dikişin yerleşimi tasarım şartnamesine uygun olmalıdır.
Levha birleşimlerinde dikişlerin birbirine çok yakın konumlanmaması, ısı etkisini dağıtmak ve çarpılmayı azaltmak için önemlidir. Dikişlerin arasında yeterli mesafe bırakılması, hem kalitenin hem de işçiliğin korunmasını sağlar.
Levha boyutu seçiminde, tedarikçinin standart levha ölçüleri de dikkate alınmalıdır. Standart bir ölçüye yakın tasarlanan parçalar, özel sipariş levha gereksinimini azaltır ve hem bekleme süresini hem de fireyi düşürür.
Kaynak Yönteminin Seçimi
Kaynak yöntemi, malzeme türü, levha kalınlığı, pozisyon ve kalite beklentisine göre seçilir. Yöntemin verimliliği, yığma hızı ve dolgu miktarı ile ölçülür. Yüksek verimli bir yöntem, doğru uygulandığında kaynak süresini belirgin biçimde kısaltabilir.
Yöntem değişikliği yapılırken, kalite gereksinimleri ve kaynakçı yetkinliği yeniden değerlendirilmelidir. Yeni yöntem için prosedür onayı alınmadan üretime geçilmemelidir.
Kaynak yöntemi; malzeme türü, levha kalınlığı, pozisyon ve kalite beklentisine göre seçilir. Yöntemin verimliliği, yığma hızı ve dolgu miktarı ile ölçülür. Yüksek verimli bir yöntem, doğru uygulandığında kaynak süresini belirgin biçimde kısaltabilir ve dolgu malzemesi tüketimini azaltır.
Yöntem değişikliği yapılırken kalite gereksinimleri ve kaynakçı yetkinliği yeniden değerlendirilmelidir. Yeni yöntem için prosedür onayı alınmadan üretime geçilmemelidir. Bir yöntemin hızlı olması, tek başına bir avantaj sağlamaz; sonucun kabul kriterlerini karşılaması gerekir.
Kaynak yöntemi seçilirken, ekipmanın bakım durumu ve tedarik kolaylığı da dikkate alınmalıdır. En verimli görünen yöntem, yedek parça ve uzman personel sıkıntısı yaşanan bir tesiste uzun vadede daha pahalıya gelebilir.
Ön Hazırlık ve Ağız Açısı
Ağız hazırlığı, kaynak dolgu miktarını doğrudan etkiler. Gereksiz büyük ağız açısı, daha fazla dolgu malzemesi ve daha uzun kaynak süresi demektir. Dar ama yeterli ağız açısı, dolgu miktarını azaltır.
Ağız açısının değeri, kaynak prosedürü ve tasarım şartnamesi ile belirlenmelidir. Hazırlığın kesim kalitesi de önemlidir; düzensiz kesim yüzeyleri ek temizlik ve düzeltme süresi getirir.
Ağız hazırlığı, kaynak dolgu miktarını doğrudan etkiler. Gereksiz büyük ağız açısı, daha fazla dolgu malzemesi ve daha uzun kaynak süresi demektir. Dar ama yeterli ağız açısı, dolgu miktarını azaltır ve ısı girdisini de sınırlar, böylece çarpılma riski de düşer.
Ağız açısının değeri, kaynak prosedürü ve tasarım şartnamesi ile belirlenmelidir. Hazırlığın kesim kalitesi de önemlidir; düzensiz kesim yüzeyleri ek temizlik ve düzeltme süresi getirir ve bu zaman çoğu zaman planlamaya dahil edilmez.
Ağız hazırlığı için kullanılan kesim yöntemi de önemlidir. Plazma ile yapılan kesimin kenar kalitesi, mekanik kesimden farklı olabilir ve kaynak öncesi yüzey temizliğini etkiler. Kesim yöntemi, ağız hazırlığının planında açıkça belirtilmelidir.
Kaynak Sırası ve Çarpılma Kontrolü
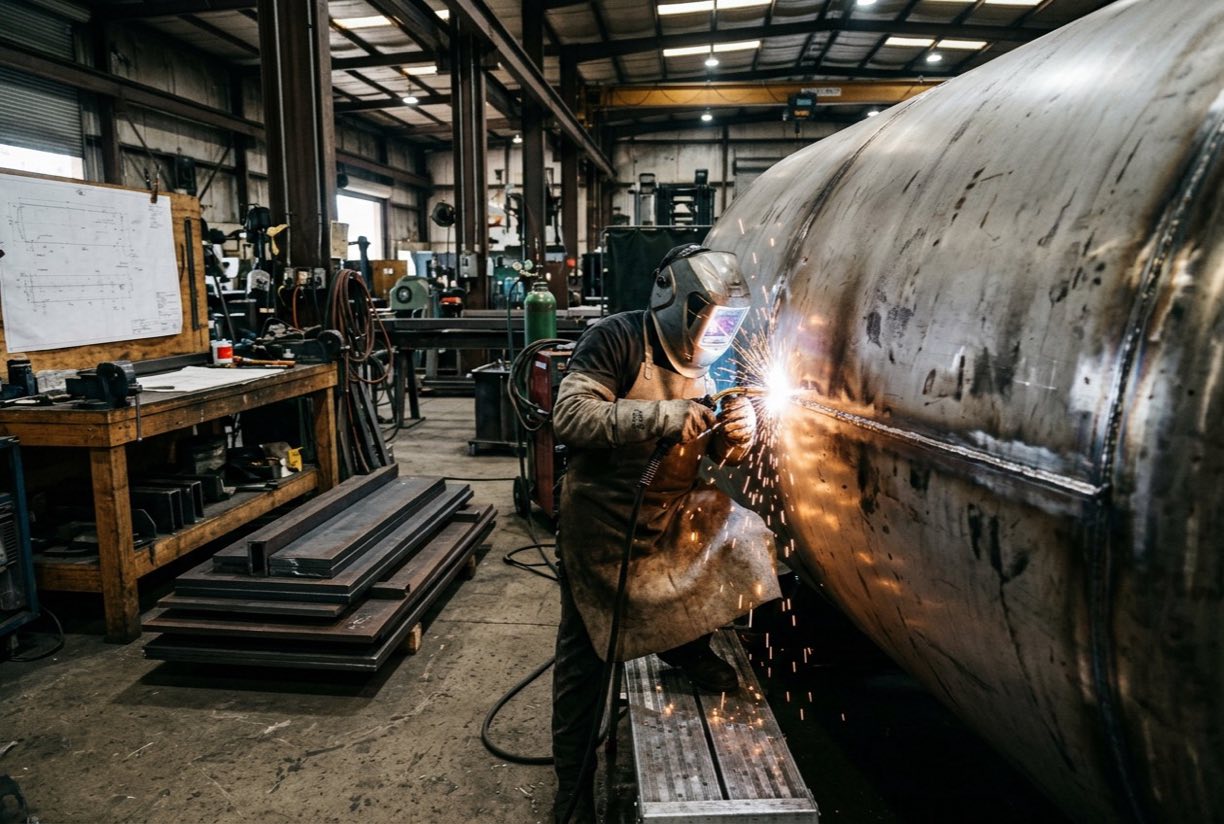
Kaynak sırası, ısı girdisinin dengeli dağılmasını sağlamalıdır. Simetrik ve dengeli bir sıra, çarpılmayı azaltır. Çarpılma düzeltmesi ise hem zaman hem de malzeme kaybı oluşturabilir.
Sabitleme ve destek elemanları, kaynak sırasında parçanın konumunu korumalıdır. Sabitleme noktalarının yerleşimi de kaynak sonrası kalıntıların azaltılması açısından planlanmalıdır.
Kaynak sırası, ısı girdisinin dengeli dağılmasını sağlamalıdır. Simetrik ve dengeli bir sıra çarpılmayı azaltır. Çarpılma düzeltmesi ise hem zaman hem de malzeme kaybı oluşturabilir ve bazen parçanın tamamen yeniden üretilmesini gerektirir.
Sabitleme ve destek elemanları, kaynak sırasında parçanın konumunu korumalıdır. Sabitleme noktalarının yerleşimi de kaynak sonrası kalıntıların azaltılması açısından planlanmalıdır. Sabitleme için kullanılan ekipman, parçanın kendisine zarar vermeyecek şekilde seçilmelidir.
Çarpılmayı önlemek için kullanılan sabitleme düzeninin yanında, kaynak dikişlerinin tamamlanma sırası da önemlidir. Dikişler belli bir sırayla değil de rastgele tamamlanırsa, parçada oluşan iç gerilmeler birikir ve çarpılma beklenenden büyük olabilir. Önceden hazırlanmış bir sıra, bu birikimi kontrol altında tutar.
Yeniden İşlemenin Maliyeti
Hatalı kaynak nedeniyle yapılan taşlama, yeniden kaynak ve tekrar muayene, toplam maliyeti ciddi biçimde artırır. Bu maliyetler çoğu zaman ilk planlama eksikliğinden doğar.
Yeniden işleme oranı kayıt altına alındığında, hangi parça ya da hangi kaynakçının sorun çıkardığı görülebilir. Bu veri, sonraki projelerin planlamasında kullanılmalıdır.
Hatalı kaynak nedeniyle yapılan taşlama, yeniden kaynak ve tekrar muayene, toplam maliyeti ciddi biçimde artırır. Bu maliyetler çoğu zaman ilk planlama eksikliğinden doğar ve bütçe dışı kalan kalemler olarak ortaya çıkar. Yeniden işleme, aynı zamanda sipariş teslim süresini de uzatır.
Yeniden işleme oranı kayıt altına alındığında, hangi parçanın ya da hangi kaynakçının sorun çıkardığı görülebilir. Bu veri, sonraki projelerin planlamasında ve kaynakçı eğitimi kararlarında kullanılmalıdır.
Kaynakçı Yetkinliği ve Prosedür
Kaynakçının yetkinliği, hem kalite hem de verimlilik için önemlidir. Yetkin kaynakçı, daha az hata yapar ve dolgu miktarını daha iyi kontrol eder. Kaynakçı nitelendirme belgeleri güncel olmalıdır.
Kaynak prosedürü, sahadaki uygulamaya uygun olarak yazılmalı ve kaynakçıların bunu bilmesi sağlanmalıdır. Prosedürden sapmalar kayda geçirilmelidir.
Kaynakçının yetkinliği, hem kalite hem de verimlilik için önemlidir. Yetkin kaynakçı, daha az hata yapar ve dolgu miktarını daha iyi kontrol eder. Kaynakçı nitelendirme belgeleri güncel olmalı ve yapılan işin kapsamına uygun olmalıdır.
Kaynak prosedürü, sahadaki uygulamaya uygun olarak yazılmalı ve kaynakçıların bunu bilmesi sağlanmalıdır. Prosedürden sapmalar kayda geçirilmelidir ve bu sapmaların nedeni, prosedürün gerçekçi olup olmadığını anlamak için incelenmelidir.
Kaynakçılara yönelik periyodik eğitim, yeni malzeme ve yeni yöntemler için planlanmalıdır. Eğitim sonrasında, öğrenilen yöntemin sahada uygulanıp uygulanmadığını görmek için kısa bir izleme yapılması, eğitimin etkisini ölçmenin en basit yoludur.
İzleme ve Kayıt
Kaynak süresi, kullanılan dolgu malzemesi, fire miktarı ve yeniden işleme oranı düzenli olarak kaydedilmelidir. Bu veriler, verimlilik iyileştirmelerinin etkisini ölçmek için gereklidir.
Kayıtlar haftalık ya da iş emri bazında gözden geçirilebilir. Sapmalar hızlı tespit edildiğinde düzeltme yapmak çok daha kolaydır.
Kaynak süresi, kullanılan dolgu malzemesi, fire miktarı ve yeniden işleme oranı düzenli olarak kaydedilmelidir. Bu veriler, verimlilik iyileştirmelerinin etkisini ölçmek için gereklidir ve bir iyileştirmenin gerçekten işe yarayıp yaramadığını gösterir.
Kayıtlar haftalık ya da iş emri bazında gözden geçirilebilir. Sapmalar hızlı tespit edildiğinde düzeltme yapmak çok daha kolaydır ve sorunun büyümeden çözülmesini sağlar.
Sonuç
Tank imalatında kaynak süresi ve malzeme israfını azaltmak; kesim planlaması, levha yerleşimi, uygun kaynak yöntemi, doğru ağız hazırlığı, çarpılma kontrolü ve kaynakçı yetkinliği ile mümkündür. Bu adımlar birlikte uygulandığında hem zaman hem de malzeme kullanımı daha verimli hale gelir.
SS Proje, tank imalatında planlama ve kalite kontrol süreçlerinin uygulanmasında destek verir. Kaynak prosedürü, kabul kriterleri ve kesim planı, her proje için tasarım şartnamesine ve yetkili mühendis değerlendirmesine göre belirlenmelidir.
Tank imalatında kaynak süresi ve malzeme israfını azaltmak; kesim planlaması, levha yerleşimi, uygun kaynak yöntemi, doğru ağız hazırlığı, çarpılma kontrolü ve kaynakçı yetkinliği ile mümkündür. Bu adımlar birlikte uygulandığında hem zaman hem de malzeme kullanımı daha verimli hale gelir.
SS Proje, tank imalatında planlama ve kalite kontrol süreçlerinin uygulanmasında destek vermektedir. Kaynak prosedürü, kabul kriterleri ve kesim planı her proje için tasarım şartnamesine ve yetkili mühendis değerlendirmesine göre belirlenmelidir.
Sonuç olarak, tank imalatında verimlilik tek bir adımın iyileştirilmesiyle değil, tüm imalat zincirinin birlikte planlanmasıyla sağlanır. Planlama, uygulama ve kayıt birbirini beslediğinde, her yeni projede bir önceki projeden öğrenilmiş olur.